Polyamid 12 · HP 3D HR PA 12 W · Multi Jet Fusion

PA 12 W | Light Gray

Helles Polyamid 12 für funktionale Bauteile, sichtbare Komponenten und industrielle Serien. PA 12 W | Light Gray verbindet eine gräulich weiße bis sehr hellgraue Oberfläche mit guter mechanischer Belastbarkeit und einer hohen Bewitterungsbeständigkeit im untersuchten HP-Test.

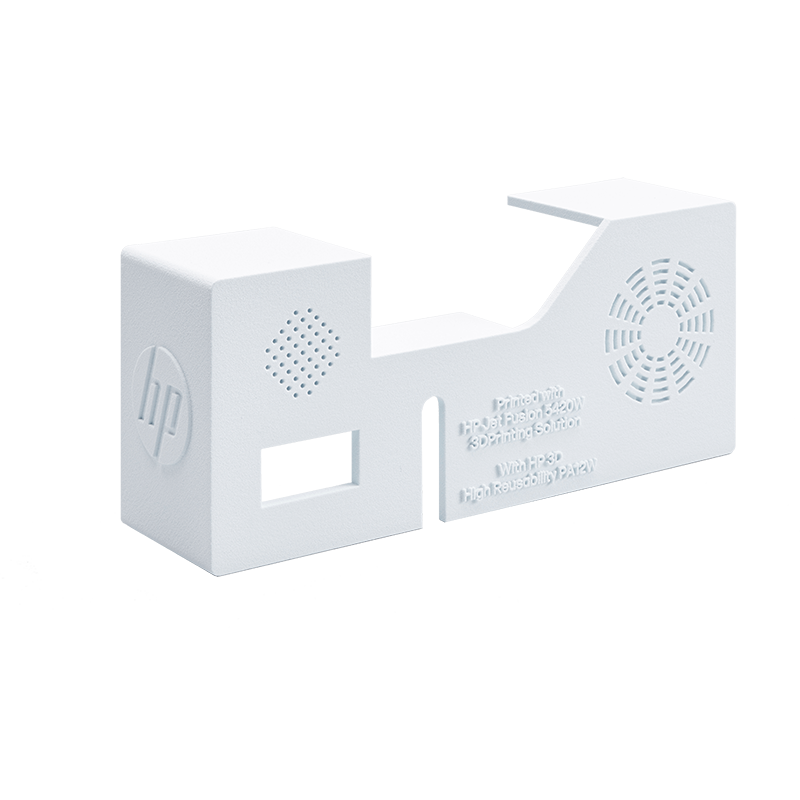
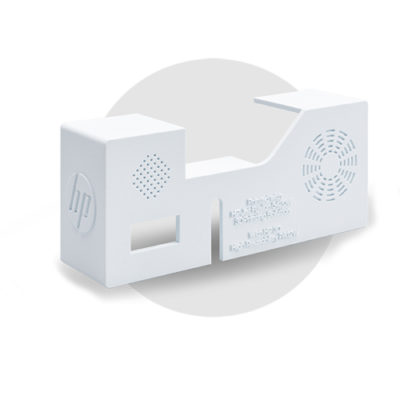
additiv gefertigtes Gehäusebauteil aus PA 12 W
Bauraum 380 × 284 × 380 mm
Schichtstärken 90 µm
Produktionszeit 7 Werktage
Allgemeintoleranz ± 0,3 % (min. ± 0,3 mm)
Standardoberfläche Entpulvert und gestrahlt / gräulich weiß bis sehr hellgrau
Verfahren Multi Jet Fusion (MJF)

Werkstoffprofil

PA 12 W | Light Gray ist ein technischer Kunststoff für Gehäuse, Abdeckungen, Halterungen und andere funktionale Komponenten. Das Material wird auf einer HP Jet Fusion 5620 Pro verarbeitet und eignet sich für komplexe Bauteile vom Funktionsmuster bis zur Serie.
Die helle Oberfläche entsteht durch das Zusammenspiel des weißen PA-12-W-Pulvers und der eingesetzten Agents. Der schwarze Fusing Agent erzeugt einen dunklen Bauteilkern; außen erscheint das Bauteil gräulich weiß bis sehr hellgrau. Die Grundfarbe ist damit ein charakteristisches Prozessresultat und kein definierter RAL-Farbton.

Mechanisches Verhalten
Gute Kombination aus Festigkeit, Steifigkeit und Verformungsfähigkeit
Farbe
Gräulich weiße bis sehr hellgraue Oberfläche mit dunklem Bauteilkern
Bewitterungsbeständigkeit
Sehr gute Beständigkeit unter den untersuchten UV-, Temperatur- und Feuchtebedingungen
Oberfläche
Matte, fein strukturierte Standardoberfläche
Farbgebung
Einfärbar - zahlreiche Farboptionen möglich
Geometrische Möglichkeiten
Komplexe Formen, integrierte Funktionen und zugängliche Innenkanäle ohne separate Stützstrukturen
Technische Kennwerte

Zentrale Kennwerte zur technischen Einordnung des Materials.

Zugfestigkeit XY / Z
49 / 45 MPa
E-Modul XY / Z
1.900 / 1.850 MPa
Bruchdehnung XY / Z
17 / 9 %
Dehnung bei Streckgrenze XY / Z
11 / 8 %
Kerbschlagzähigkeit, Izod XY / Z
4,5 / 4,4 kJ/m²
Dichte
ca. 1,02 g/cm³

Typische Einsatzbereiche

additiv gefertigtes weißes Bauteil aus PA 12 W

Gehäuse und sichtbare Gerätekomponenten

Typische Bauteile

Gehäuse, Abdeckungen, Blenden, Sensoraufnahmen und kundenspezifische Gerätekomponenten.

Warum dieses Material?

Die helle Grundfarbe eignet sich für sichtbare technische Komponenten. Befestigungen, Rippen und Aufnahmen lassen sich direkt in die Geometrie integrieren.

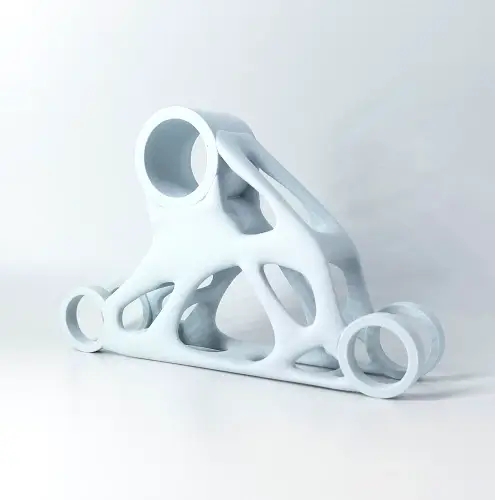
PA 12 W in Weiß - topologieoptimiertes Musterbauteil

Komponenten für Außenanwendungen

Typische Bauteile

Sensorgehäuse, Abdeckungen, Halterungen und weitere Komponenten mit UV- und Witterungseinfluss.

Warum dieses Material?

PA 12 W zeigte auf der HP-5600-Serie eine sehr gute Erhaltung seiner Eigenschaften unter beschleunigter Bewitterung. Das macht Light Gray für Anwendungen mit UV-Strahlung und Feuchtigkeit interessant.

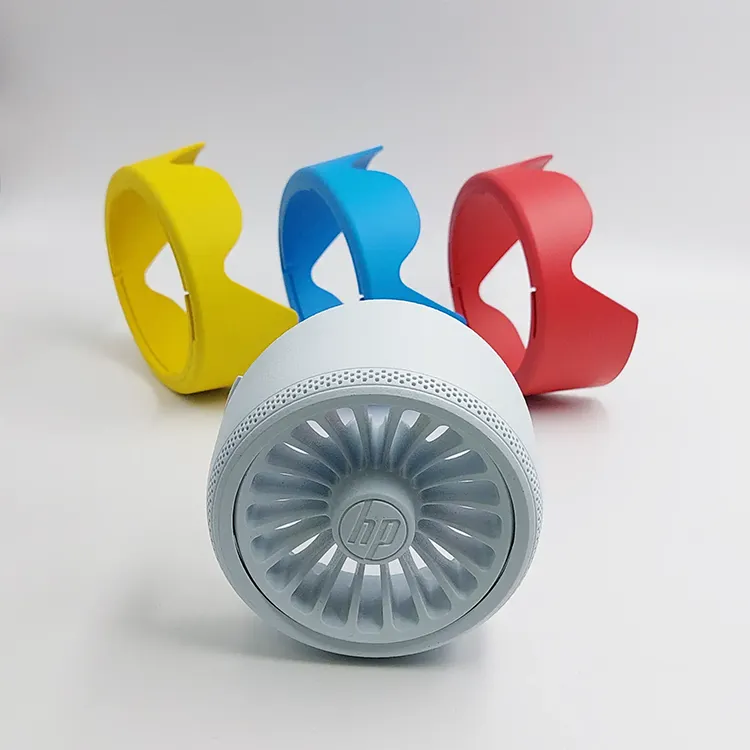
Lüfter aus PA 12 weiß und die Farben gelb, blau und rot

Farbige Sicht- und Bedienelemente

Typische Bauteile

Griffe, Bedienelemente, farbige Abdeckungen und Komponenten zur visuellen Kennzeichnung.

Warum dieses Material?

Die helle Ausgangsfarbe bietet eine Grundlage für zusätzliche Farbgebung. Funktion und Farbe können so in einem individuell gefertigten Bauteil kombiniert werden.

Ist PA 12 W | Light Gray das richtige Material?

Light Gray ist besonders interessant, wenn eine helle Oberfläche oder eine gute Bewitterungsbeständigkeit gefordert ist. Stehen ausschließlich Kosten, mechanische Belastbarkeit oder Oberflächenqualität im Vordergrund, können andere PA-12-Varianten besser passen.

Vorteile

Helle Grundfarbe

Das Bauteil soll ohne deckende Beschichtung hell erscheinen.

Bewitterung

UV-Strahlung und Feuchtigkeit sind relevante Einsatzbedingungen.

Farbgebung

Das Bauteil soll eingefärbt oder mit einem abgestimmten Farbfinish versehen werden.

Funktion und Sichtbereich

Mechanische Funktion und ein helles Erscheinungsbild sollen kombiniert werden.

Wann Alternativen sinnvoll sind

Allgemeine Funktionsteile
Alternative: PA 12 | Classic
Etablierte Standardoption, wenn eine helle Grundfarbe nicht erforderlich ist.
Hohe Wirtschaftlichkeit
Alternative: PA 12 | Essential
Für geeignete Geometrien, bei denen Kosten und funktionale Anforderungen im Vordergrund stehen.
Erhöhte mechanische Anforderungen
Prozessvariante mit Schwerpunkt auf mechanischer Belastbarkeit und Dimensionsstabilität.
Oberfläche und Haptik
Alternative: PA 12 | Smooth
Alternative für Sicht- und Bedienkomponenten mit hohem Anspruch an eine feine Oberfläche.
Elastische Funktion
Alternative: TPU
Für Bauteile, die sich deutlich und wiederholt elastisch verformen sollen.

Fertigung und Ausführung

PA 12 W | Light Gray wird derzeit ausschließlich im material­spezifisch definierten Druckprozess „Standard“ gefertigt. Die Produktion erfolgt auf der neuesten bei 3Faktur eingesetzten MJF-Anlagengeneration, der HP Jet Fusion 5620 Pro. Im Unterschied zur älteren, speziell für PA 12 W entwickelten HP Jet Fusion 5420 verwendet die 5620 Pro einen schwarzen Fusing Agent. Dadurch entsteht ein dunkler Bauteilkern mit einer gräulich weißen bis sehr hellgrauen Oberfläche. Bei der 5420 ist der Kern dagegen eher bläulich und die Oberfläche kühlweiß mit einem leichten Blaustich.

Konstruktionsrichtlinien für PA 12 W | Light Gray

Hier finden Sie die wichtigsten Konstruktionshinweise für PA 12 W | Light Gray. Die Angaben sind Richtwerte und können je nach Bauteilgeometrie abweichen.

Icon Mindestwandstärke

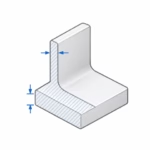
Wandstärke

ab 1,0 mm

Größere freistehende Flächen und belastete Bereiche benötigen höhere Wandstärken oder eine geeignete Verrippung.

Massive Bereiche

ab 6 mm

Massive Bereiche sollten ausgehöhlt oder mit einer Gitternetzstruktur versehen werden, um Maßabweichungen, Oberflächendefekte und Verzug zu reduzieren. Sofern Sie nicht widersprechen, übernehmen wir dies kostenfrei. Vermeiden Sie außerdem abrupte Wandstärkenwechsel.

Icon minimale Abstände additive Fertigung

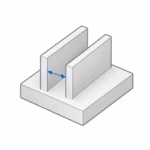
Spalte und Abstände

ab 0,5 mm

Bei zu nah positionierten Elementen können diese im Prozess miteinander verschmelzen. Einzelne Objekte („Shells“) bitte als eigene Datei hochladen, sofern sie nicht fest miteinander verbunden sind.

Icon Detailauflösung in der additiven Fertigung

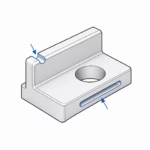
Feine Details

ab 0,5 mm

Kleine Details und Beschriftungen ausreichend deutlich ausführen. Die Darstellbarkeit hängt auch von der Orientierung ab.

Icon Bohrungen

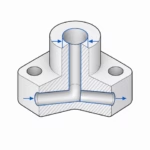
Bohrungen und Kanäle

ab Ø 1 mm, geometrieabhängig

Kurze Bohrungen und gut zugängliche Kanäle können entpulvert werden. Mit zunehmender Länge sollte der Durchmesser größer ausgelegt werden. Lange, enge oder stark gewundene Kanäle können die vollständige Pulverentfernung verhindern und sollten vorab geprüft werden.

Icon Pulverentfernung beim pulverbasierten 3D-Druck

Pulverentfernung bei Hohlräumen

Öffnungen ab Ø 10 mm

Ausgehöhlte Objekte können gedruckt werden, es müssen allerdings Öffnungen (min. 10 mm Durchmesser) eingefügt werden, damit überschüssiges Material entfernt werden kann. Bei größeren Hohlräumen sollten Sie mehrere Öffnungen einplanen. Das Ausgangsmaterial wird während des Druckvorganges verdichtet, überschüssiges Material ist daher sehr schwierig zu entfernen.

Icon Gewinde und präzise Bohrungen im 3D-Druck

Gewinde

ab M6

Gewinde können ab entsprechender Größe gedruckt werden, sofern sie in den CAD-Daten entsprechend angelegt wurden. Bitte beachten Sie hier die Allgemeintoleranzen. Kleinere Gewinde können nachgeschnitten werden. Für höher belastete oder häufig montierte Verbindungen können Gewindeeinsätze verwendet werden.

Die genannten Werte sind Konstruktionsrichtwerte. Sehr dünne Strukturen, große flache Geometrien und schwer zugängliche Innenräume sollten vor der Fertigung geprüft werden.

Toleranzen, Oberflächen und Funktionsflächen

01

Maßhaltigkeit & Toleranzen

Standardtoleranz
± 0,3 % (min. ± 0,3 mm)

Einflussfaktoren

Bauteilgröße
Lange Messstrecken und große flache Bereiche können stärker von Schrumpfung und Verzug beeinflusst werden.
Bauteilorientierung
Die Orientierung beeinflusst die Maßhaltigkeit einzelner Merkmale und die Oberflächenstruktur.
Geometrie und Wandstärken
Schlanke Bereiche, ungleichmäßige Querschnitte und Materialanhäufungen beeinflussen das Abkühlverhalten und können zu Schrumpfungseffekten oder Verzug führen.
Nachbearbeitung
Strahlen, Glätten, Beschichten und mechanische Bearbeitung können Maße und Kanten verändern.

Engere Toleranzen

Beim Multi Jet Fusion wird loses Kunststoffpulver schichtweise verschmolzen. Während des Abkühlens schrumpft das Material. Wie stark sich diese Schrumpfung auf einzelne Maße auswirkt, hängt unter anderem von der Bauteilgeometrie und der Anordnung im Bauraum ab.

Wir kontrollieren die beeinflussbaren Fertigungsbedingungen – von Maschinen und Peripherie über Temperatur und Luftfeuchtigkeit bis zur Materialqualität. Dennoch lassen sich nicht alle Maßabweichungen vollständig ausgleichen. Unsere Allgemeintoleranz beschreibt den Maßbereich, den wir unter diesen Produktionsbedingungen anbieten.

Engere Toleranzen sind durch eine gezielte Optimierung des gesamten Baujobs technisch möglich. Der dafür erforderliche Entwicklungs- und Prüfaufwand lohnt sich in der Regel jedoch erst bei Serien mit sehr hohen Stückzahlen.

Alternativ können einzelne Funktionsbereiche nach dem Druck spanend bearbeitet werden. Diese zusätzliche Bearbeitung ist vergleichsweise aufwendig und kostenintensiv. Sie eignet sich daher insbesondere für komplexe, hochwertige Bauteile, bei denen präzise Funktionsflächen den Mehraufwand rechtfertigen.

02

Oberflächen

Standardoberfläche
Entpulvert und gestrahlt / matte, fein strukturierte Oberfläche
Die Oberflächenstruktur wird durch das pulverförmige Ausgangsmaterial geprägt. Die Rauheit Ra liegt typischerweise bei etwa 10 µm, variiert jedoch mit der Orientierung: Nach unten gerichtete Flächen (Downskin) sind in der Regel am feinsten, nach oben gerichtete Flächen (Upskin) am rauesten. Seitenflächen liegen dazwischen.

Für eine möglichst homogene Gesamtoberfläche können Bauteile schräg im Bauraum orientiert werden. Bei klar definierten Sichtseiten wird die Orientierung bevorzugt so gewählt, dass diese nach unten zeigen. Besondere Anforderungen an Sichtflächen und Oberfläche können Sie gerne vor der Fertigung mit uns abstimmen.

Upskin

Upskin-Flächen sind beim MJF grundsätzlich gröber. Bei größeren Flächen, insbesondere in Verbindung mit starken Wandstärken können außen Grate und innen Absenkungen ("Sink Effect") entstehen. Die Rauheit liegt typischerweise bei Ra 10-15 µm.

Downskin

Nach unten orientierte Flächen weisen im MJF Verfahren im Allgemeinen die besten Oberflächen auf (gleichmäßiger und mit geringerer Rauheit). Die Rauheit liegt typischerweise bei Ra 5-8 µm.

Seitenflächen

Treppenstufeneffekte treten beim MJF im Allgemeinen nur bei sehr flach zur Bauplattform geneigten Flächen auf. Die Rauheit liegt zwischen Up- und Downskin und liegt typischerweise bei Ra 8-12 µm.

Globale Oberflächenverbesserung

Für eine gleichmäßigere Haptik oder reduzierte Oberflächenstruktur kommen beispielsweise Shot Peening oder chemische Glättung infrage. Die verfügbaren Ausführungen finden Sie unter „Oberflächen und Nachbearbeitung“.

Zu den Nachbearbeitungsoptionen

Lokale Funktionsflächen

Einzelne Bohrungen oder Anschlussflächen können gezielt nachbearbeitet werden. Dabei ist zu berücksichtigen, dass Materialabtrag den dunklen Kern sichtbar machen kann.

Zu den Nachbearbeitungsoptionen

In der Zeichnung angeben

Sichtflächen, zu bearbeitende Bereiche und gegebenenfalls zu maskierende Flächen kennzeichnen.

03

Funktionale Elemente

Gewinde

Gewinde können ab M6 direkt gedruckt werden, sofern sie in den CAD-Daten angelegt sind. Dabei sind die Allgemeintoleranzen zu berücksichtigen. Kleinere Gewinde können nachgeschnitten werden. Für höher belastete oder häufig montierte Verbindungen können Gewindeeinsätze verwendet werden.

Passungen und Lagersitze

Passungsart und erforderliche Toleranz bitte in der technischen Zeichnung angeben. Bei engen Anforderungen kann eine nachträgliche spanende Bearbeitung erforderlich sein. Das dafür benötigte Bearbeitungsaufmaß muss bereits im CAD-Modell berücksichtigt und vor der Fertigung mit uns abgestimmt werden.

In der Zeichnung angeben

Gewünschte Endgeometrie, Toleranzen, Verbindungselemente und vorgesehene Bearbeitung eindeutig definieren.

Farbe, Oberflächen und Nachbearbeitung

Light Gray kann in seiner hellen Grundfarbe eingesetzt oder zusätzlich veredelt werden. Das passende Finish richtet sich nach Farbe, Haptik, Reinigbarkeit und funktionalen Anforderungen.

Standardzustand

Entpulvert und gestrahlt / sehr helles Grau

Die Oberfläche erscheint gräulich weiß bis sehr hellgrau und besitzt eine matte, feine Struktur. Der Bauteilkern ist dunkel. Die unbehandelte Grundfarbe entspricht keinem definierten RAL-Farbton.

Nachbearbeitungen

Farbe

Einfärbung

Wirkung

Verändert die Oberflächenfarbe ohne deckende Lackschicht

Geeignet für

Farbige Sichtteile, Kennzeichnung und Bedienelemente

Hinweis

Farbvorgaben anhand eines Musters abstimmen

Oberfläche

Shot Peening

Wirkung

Homogenisiert Oberfläche und Haptik

Geeignet für

Sicht- und Bedienkomponenten

Hinweis

Die Wirkung hängt von Geometrie und Zugänglichkeit ab

Oberfläche

Chemische Glättung

Wirkung

Reduziert die pulvertypische Oberflächenstruktur und verschließt Poren

Geeignet für

Sichtbauteile, leichter zu reinigende Komponenten und Vorbereitung für Beschichtungen

Hinweis

Maße und Farbwirkung können beeinflusst werden

Materialsystem

Die folgenden Angaben beschreiben das verwendete Materialsystem und die Grundlage für die Einordnung seiner Bewitterungsbeständigkeit.

Bezeichnungen & Normen

Werkstoff
Polyamid 12 / PA 12
Handelsname
HP 3D High Reusability PA 12 W
Produktionssystem
HP Jet Fusion 5620 Pro
Grundfarbe
Gräulich weiß bis sehr hellgrau
Bauteilkern
Schwarz

Qualität und Dokumentation

Prüfung und Dokumentation werden auf die Anforderungen des Bauteils abgestimmt. Für Light Gray sind neben funktionskritischen Maßen häufig auch Farbe, Sichtflächen und das vereinbarte Finish relevant.

Qualitätssicherung

Sichtprüfung

Kontrolle auf äußerlich erkennbare Fertigungsfehler, Beschädigungen und Auffälligkeiten der Oberfläche.

Maßprüfung

Prüfung vereinbarter Maße und Funktionsmerkmale anhand der technischen Zeichnung.

Optische Freigabe

Abgleich von Farbe und Oberfläche mit einem vereinbarten Referenzmuster.

Weitergehende Prüfungen

Zusätzliche Prüfungen können nach technischer Abstimmung vorgesehen werden.

Dokumentation & Nachweise

Part Manufacturing Record (inkl. Werkszeugnis 2.2)

Der digitale Fertigungsnachweis dokumentiert zentrale Produktionsinformationen: Prozessentscheidungen, Materialzustand, Nachbearbeitung, Prüf- und Freigabeschritte sowie relevante Angaben zur Wiederholproduktion.

Erstmusterprüfbericht

Der Erstmusterprüfbericht dokumentiert die Prüfung vereinbarter Merkmale an ersten, unter den vorgesehenen Serienbedingungen gefertigten Bauteilen. Er dient als Grundlage für die kundenseitige Freigabe der Serienfertigung. Prüfumfang und Anzahl der Muster werden vorab abgestimmt.

Prüfbescheinigung 3.1 (Abnahmeprüfzeugnis)

Das Abnahmeprüfzeugnis 3.1 bestätigt die Übereinstimmung mit den vereinbarten Anforderungen und enthält Ergebnisse spezifischer Prüfungen, die der Lieferung beziehungsweise der festgelegten Prüfeinheit zugeordnet sind. Prüfmerkmale und Umfang werden vor Auftragserteilung abgestimmt.

Benötigte Prüfmerkmale und Nachweise bitte bereits bei der Anfrage angeben. Im Angebot wird festgelegt, welche Prüfungen und Dokumente enthalten sind.

Häufige Fragen zu PA 12 W | Light Gray

Antworten zu Farbe, Bewitterung, Funktion und Verarbeitung.

Welche Farbe hat PA 12 W | Light Gray?

Die unbehandelte Oberfläche erscheint gräulich weiß bis sehr hellgrau. Der Farbton entsteht durch das Material und den Druckprozess. Er entspricht keinem verbindlich definierten RAL-Farbton.

Ist das Bauteil durchgehend hell?

Der Bauteilkern ist durch den schwarzen Fusing Agent schwarz. Nachträglicher Materialabtrag oder tiefere Beschädigungen können diesen Kern sichtbar machen.

Eignet sich das Material für Außenanwendungen?

PA 12 W zeigte in der HP-Untersuchung auf der 5600-Serie eine sehr gute Beständigkeit gegenüber beschleunigter Bewitterung. Für die konkrete Anwendung müssen zusätzlich Belastung, Temperatur und geforderte Nutzungsdauer berücksichtigt werden.

Kann Light Gray eingefärbt werden?

Ja. Der erreichbare Farbton hängt von Grundfarbe, Oberfläche und Finish ab. Bei verbindlichen Farbvorgaben sollte ein Muster mit der vorgesehenen Ausführung freigegeben werden.

Wie bekomme ich einen genau definierten Farbton?

Definierte Farbwirkungen können über eine abgestimmte Einfärbung oder Lackierung umgesetzt werden. Bitte geben Sie den gewünschten Farbton und möglichst ein physisches Referenzmuster an.

Kann ich Light Gray schleifen oder fräsen?

Eine mechanische Bearbeitung ist möglich. Dabei kann die helle Außenfläche abgetragen und der dunkle Kern sichtbar werden. Für Sichtbereiche sollte die anschließende Farb- und Oberflächenausführung berücksichtigt werden.

Sind gedruckte Bauteile automatisch dicht?

Die Dichtheit hängt unter anderem von Geometrie, Wandstärke, Prozess, Medium und Druck ab.

Welche Angaben benötigen Sie für eine Serie?

Neben den 3D-Daten benötigen wir die Stückzahl, kritische Maße, Einsatzbedingungen und das gewünschte Finish. Bei verbindlichen optischen Anforderungen ist ein Referenzmuster sinnvoll.

PA 12 W | Light Gray Bauteile anfragen

Fordern Sie ein Angebot für Ihre 3D-Daten an. Ergänzen Sie bei Serienprojekten oder besonderen Anforderungen eine Zeichnung mit kritischen Maßen sowie Angaben zu Farbe, Oberfläche und Einsatzbedingungen.

Bauteil anfragen
scroll on top